Artykuł sponsorowany
Jak powstaje plastikowy detal od skanu lub projektu do wykończenia powierzchni
Proces powstawania plastikowych detali rzadko wygląda identycznie dla każdego projektu. Prace nad nowym podzespołem mogą rozpoczynać się od istniejącego przedmiotu fizycznego, który wymaga precyzyjnego odwzorowania. Innym punktem wyjścia bywa wstępny szkic funkcjonalny i lista założeń technicznych przekształcana od zera w środowisku cyfrowym. Skanowanie trójwymiarowe staje się optymalną drogą przy braku dokumentacji dla uszkodzonego elementu maszyny. Budowa zupełnie nowego mechanizmu wymaga natomiast przestrzennego modelowania od podstaw. Projektant samodzielnie definiuje wtedy każdy szczegół skomplikowanego kształtu. Wybór ścieżki zależy od bezpośredniego celu przedsięwzięcia. Zadaniem inżynierów może być dokładna replikacja zużytej części, modernizacja starszego rozwiązania lub opracowanie całkowicie nowej formy gotowej do pierwszych testów.
Wymagania projektowe a dobór technologii wytwarzania
Przygotowanie właściwego pliku produkcyjnego wymaga wcześniejszej analizy środowiska docelowego pracy danego detalu. Wymagania wymiarowe, specyfika pełnionej funkcji oraz sposób montażu z innymi komponentami determinują tolerancje wprowadzane do modelu roboczego. Konstruktor uwzględnia niezbędne luzy dla części współpracujących i przewiduje fizyczny skurcz wybranego polimeru. Parametry te dopasowuje się do deklarowanej dokładności konkretnej maszyny. Staranne zaplanowanie cyfrowej geometrii zapewnia bezproblemowe spasowanie mechanizmów podczas montażu końcowego.
Wybór pomiędzy technologiami przyrostowymi a klasyczną obróbką ubytkową zależy wprost od stopnia skomplikowania elementu. Druk przestrzenny doskonale sprawdza się w przypadku wewnętrznych wnęk, ukrytych kanałów chłodzących czy struktur kratownicowych. Wytwarzanie addytywne bezpośrednio buduje złożone formy bez konieczności dzielenia modelu na mniejsze moduły montażowe. Technologia ta ma jednak ograniczenia wymiarowe, o których projektant musi nieustannie pamiętać. Typowe tolerancje w metodzie FDM wynoszą około ±0,3 milimetra dla drobnych detali. Przy elementach przekraczających 100 milimetrów długości odchylenie osiąga nierzadko poziom ±0,3% wymiaru nominalnego.
Obróbka ubytkowa sprawdza się w projektach wymagających znacznie wyższej sztywności strukturalnej litych tworzyw sztucznych. Wymagająca ścisłych tolerancji produkcja elementów z plastiku na centrach frezarskich gwarantuje powtarzalność rzędu setnych części milimetra. Frezowanie odpowiada na potrzeby podzespołów przenoszących duże obciążenia mechaniczne, dostarczając jednocześnie gładkie powierzchnie prosto ze stołu roboczego. Zakłady inżynierskie często stosują obróbkę hybrydową, polegającą na przyrostowym ukształtowaniu głównej bryły i późniejszym rozwiercaniu strategicznych otworów.
Od inżynierii odwrotnej do wykończenia powierzchni
Proces rekonstrukcji mocno opiera się na inżynierii odwrotnej w sytuacjach, gdy brakuje pierwotnej dokumentacji technicznej uszkodzonej maszyny. Digitalizacja zużytego komponentu przy użyciu profesjonalnego skanera optycznego precyzyjnie zbiera gęstą chmurę punktów. Specjalista buduje na jej podstawie spójny model parametryczny, naprawiając w środowisku wirtualnym wszystkie wykryte pęknięcia. Następuje wtedy cyfrowe wzmocnienie najsłabszych sekcji konstrukcji oraz dostosowanie ścianek do zwiększonych obciążeń operacyjnych. Prace inżynierskie, które wykonuje 3d Expert Rafał Mrzygłód, obejmują płynne przejście od pomiaru optycznego aż po wygenerowanie ścieżek dla maszyn. Bezpośrednia integracja etapów skanowania i projektowania znacząco redukuje czas przygotowania finalnego pliku roboczego.
Wyjęcie przedmiotu z komory termicznej lub odpięcie go ze stołu obrabiarki rzadko kończy cykl produkcyjny. Surowe półfabrykaty wymagają zazwyczaj odpowiedniego wygładzenia struktury. Operatorzy mechanicznie usuwają tymczasowe struktury podporowe, odcinają technologiczne naddatki materiałowe i delikatnie zeszlifowują ostre krawędzie zewnętrzne. Starannie poprowadzona obróbka wykończeniowa dostosowuje ostateczne parametry gotowego wyrobu do jego docelowego przeznaczenia mechanicznego.
Szlifowanie ręczne i polerowanie maszynowe służą poprawie estetyki detalu oraz ułatwieniu ślizgu w ruchomych połączeniach kinematycznych. Wygładzony element znacznie sprawniej współpracuje z uszczelkami i metalowymi prowadnicami maszyny. Malowanie, chemiczne zmiękczanie oparami rozpuszczalników lub nanoszenie specjalnych powłok zwiększają odporność elementu na ścieranie, agresywną chemię przemysłową czy długotrwałe promieniowanie słoneczne. Świadomy dobór techniki zabezpieczającej decyduje o końcowej żywotności części pracujących w trudnych warunkach środowiskowych.
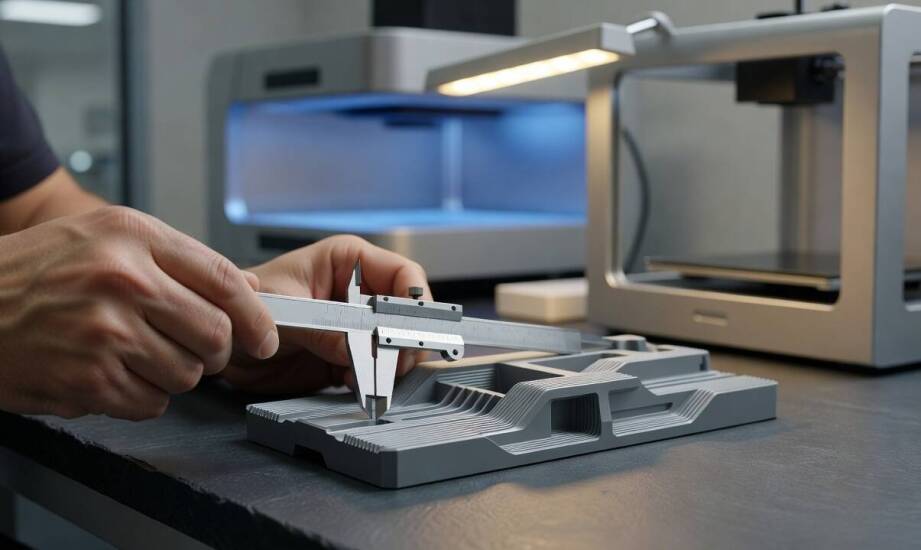
Dokładna kontrola jakości wieńczy cały cykl produkcyjny, weryfikując zgodność fizycznego obiektu z pierwotnym projektem inżynierskim. Podstawowa inspekcja warsztatowa z użyciem suwmiarek i mikrometrów szybko potwierdza kluczowe grubości ścianek w newralgicznych punktach. Zaawansowane procedury metrologiczne wykorzystują natomiast ponowne skanowanie gotowej części oraz nałożenie wyników pomiaru bezpośrednio na model referencyjny. Program analityczny wskazuje miejsca skurczów i odkształceń w postaci czytelnej, kolorystycznej mapy odchyłek. Na podstawie gotowego raportu technolodzy decydują o dopuszczeniu próbnego detalu do testów funkcjonalnych lub uruchomieniu krótkiej serii wtryskowej. Elementy niespełniające restrykcyjnych kryteriów wymiarowych wymuszają ponowną kalibrację maszyn i skorygowanie ustawień programowych przed kolejną iteracją.
Kategorie artykułów
Polecane artykuły

Elektryk a doradztwo w zakresie domowych energooszczędnych rozwiązań

Szkolenie z użycia gaśnic a ochrona środowiska: Dlaczego warto?

Sonotrody wieloczęstotliwościowe: zalety i możliwości zastosowania
