Artykuł sponsorowany
Jak ustalić granice akceptowalnej zmienności, gdy seria łączy HPL, fornir i solid surface
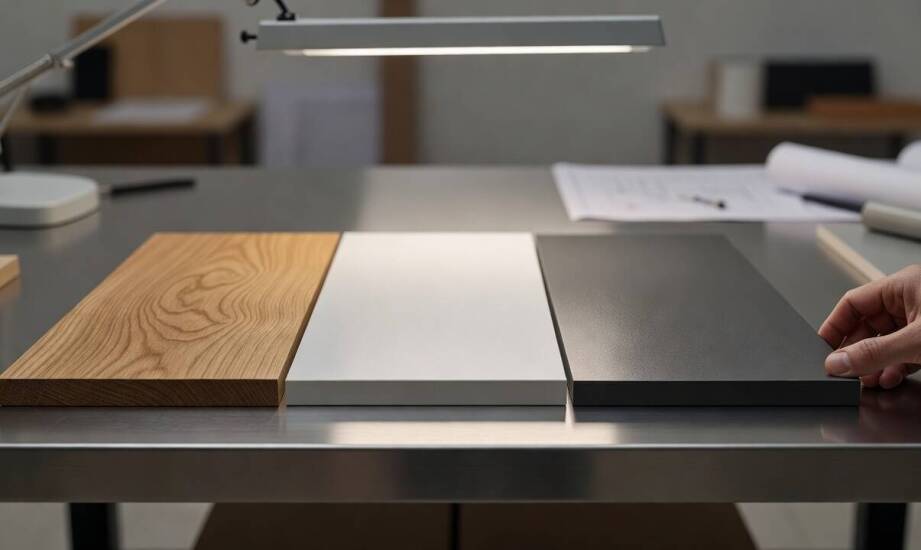
Wielomateriałowe serie mebli wymagają precyzyjnego zarządzania spójnością wizualną. Połączenie gładkiego frontu z laminatu, bocznej ścianki z naturalnego drewna i blatu z konglomeratu mineralno-akrylowego tworzy wyzwanie produkcyjne. Materiały te różnią się technologią wytwarzania oraz naturalną powtarzalnością rysunku. Producent musi z góry określić granice akceptowalnej zmienności, aby uniknąć odrzucania całych partii podczas montażu. Brak jasnych wytycznych prowadzi do nieporozumień między projektantem, wykonawcą a inwestorem końcowym. Zrozumienie specyfiki każdej powierzchni pozwala świadomie zaplanować tolerancje odchyleń barwy i faktury.
Powtarzalność struktury a parametry w specyfikacji
Laminat HPL powstaje w procesie wysokociśnieniowego prasowania warstw papieru rdzeniowego i dekoracyjnego nasączonych żywicami. Taka technologia gwarantuje niemal pełną powtarzalność wzoru i koloru na kolejnych arkuszach w obrębie jednej partii produkcyjnej. Zupełnie inaczej zachowuje się fornir naturalny pozyskiwany z konkretnego pnia drzewa. Każdy pas okleiny posiada unikalny układ słojów, specyficzny odcień i drobną zmienność faktury. Tworzywa typu solid surface zachowują jednolitą barwę w całym przekroju, ale obecność naturalnych wypełniaczy mineralnych wywołuje subtelne różnice między oddzielnymi cyklami produkcyjnymi.
Ustalenie dopuszczalnych odchyleń wymaga rygorystycznego opisu w dokumentacji technicznej. Odcień definiuje się za pomocą kodów NCS lub RAL wraz z maksymalną tolerancją błędu barwy Delta E. Parametr połysku wymaga przypisania właściwej normy do konkretnego surowca. Weryfikacja stopnia odbicia światła dla powierzchni HPL opiera się na wytycznych normy EN 13722, co pozwala uniknąć błędów pomiarowych. Rysunek dekoru wymusza określenie kierunku usłojenia oraz precyzyjnego sposobu jego kontynuacji na sąsiednich formatkach. Linie łączenia podlegają osobnym wymogom dotyczącym grubości spoiny i dopasowania kolorystycznego kleju.
Wzorzec odniesienia i weryfikacja partii materiału
Podstawą kontroli jakości pozostaje fizyczny wzorzec odniesienia zaakceptowany przez projektanta przed uruchomieniem produkcji. Z zatwierdzonego elementu tworzy się zestawy próbne przechowywane w warunkach odciętych od promieniowania UV. Karty wzorników i opisy powierzchni trafiają do działów technologicznych jako bezwzględny punkt odniesienia przy odbiorze dostaw. Obserwacja sprawdzająca odbywa się w świetle rozproszonym z odległości jednego metra od formatki. Badanie to weryfikuje, czy nowa partia mieści się w wyznaczonym zakresie tolerancji.
Firma Laminart udostępnia producentom mebli i architektom wzorniki ułatwiające zestawianie fornirów naturalnych z laminatami i konglomeratami w jednej serii. Dostęp do standaryzowanych próbników pozwala działom kontroli jakości szybko zidentyfikować odstępstwa. Niewielkie odchylenie usłojenia forniru względem wzorca pozostaje naturalną cechą surowca i nie daje podstaw do odrzucenia partii. Identyczna skala różnicy w przypadku dostawy płyt HPL lub arkuszy solid surface stanowi wadę technologiczną. Od syntetycznych i kompozytowych powłok wymaga się pełnej jednorodności estetycznej.
Granice zmienności a ostateczny wygląd mebla
Zestawianie materiałów o różnym stopniu powtarzalności wymaga świadomego projektowania kontrastów. Naturalne różnice usłojenia drewna często celowo łączy się z idealnie gładką powierzchnią akrylową, aby podkreślić organiczny charakter forniru na tle syntetycznej bazy. Zróżnicowanie to wzmacnia estetyczny zamysł całej kolekcji. Problem pojawia się w dużych realizacjach obiektowych wymagających powielania identycznych modułów przez wiele miesięcy.
Wielomiesięczne kontrakty wymuszają stosowanie surowców o wyższej stabilności wizualnej. Dystrybutor LAMINart obsługuje firmy z sektora B2B, dostarczając materiały wykończeniowe ze wsparciem własnego zaplecza magazynowego, co stabilizuje ciągłość partii produkcyjnych. Przejście z forniru naturalnego na modyfikowany całkowicie eliminuje ryzyko nieoczekiwanych zmian rysunku drewna na frontach. Precyzyjne zarządzanie tolerancjami barwy i struktury pozwala wyprodukować serię mebli wolną od przypadkowych, niepożądanych dysonansów wizualnych.
Kategorie artykułów
Polecane artykuły

Elektryk a doradztwo w zakresie domowych energooszczędnych rozwiązań

Szkolenie z użycia gaśnic a ochrona środowiska: Dlaczego warto?

Sonotrody wieloczęstotliwościowe: zalety i możliwości zastosowania
