Artykuł sponsorowany
Kiedy proces bez osłony gazowej można dopuścić w konstrukcjach nośnych
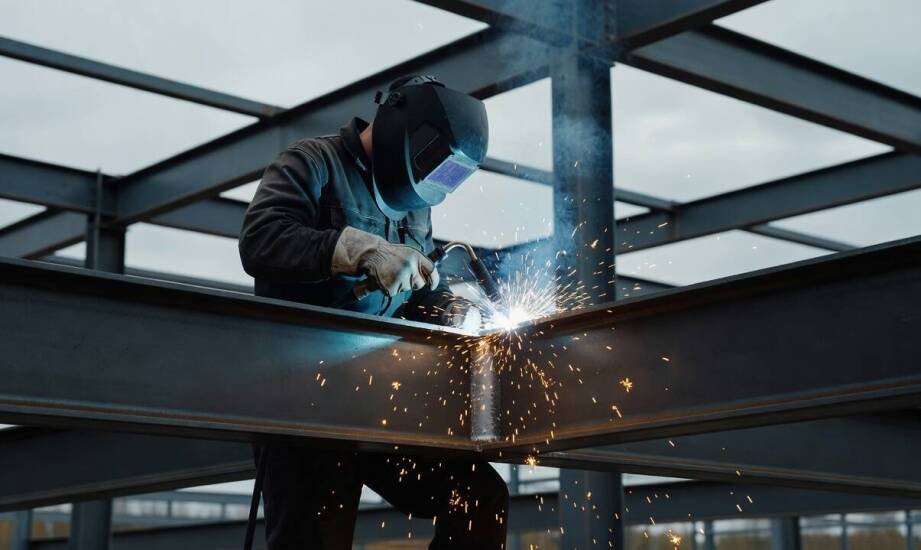
Decyzja o dopuszczeniu metod bez osłony gazowej w budowie nośnych konstrukcji stalowych wymaga ścisłego powiązania technologii z rygorystycznymi wymogami normowymi. Odbiór gotowego elementu zależy od udokumentowanego spełnienia założeń projektowych, a nie od samego faktu rezygnacji z tradycyjnej osłony. Producent musi bezspornie wykazać, że zastosowany proces gwarantuje oczekiwane właściwości mechaniczne złącza oraz pełną zgodność z wytycznymi dokumentacji technicznej. Tego rodzaju podejście bywa opłacalne na placach budowy. Pomaga też podczas zaawansowanego montażu elementów wielkogabarytowych o znacznie ograniczonej dostępności przestrzennej. Wymaga to jednak starannego zaplanowania prac inżynieryjnych.
Organizacja pracy przy braku osłony gazowej
W procesie określanym jako FCAW-S specjalny topnik umieszczony wewnątrz rdzenia drutu ulega spaleniu pod wpływem łuku elektrycznego. Reakcja ta generuje gaz chroniący tworzące się jeziorko spawalnicze przed szkodliwym działaniem atmosfery. Proces taki jak spawanie drutem samoosłonowym eliminuje konieczność transportu i obsługi butli z gazem, a także reduktorów czy węży ciśnieniowych. Taka redukcja sprzętu upraszcza logistykę warsztatową i pozwala sprawniej realizować zadania w trudnych lokalizacjach terenowych. Zmiana wyposażenia stanowiska nie zwalnia personelu z obowiązku rygorystycznej kontroli ustawień urządzenia. Kluczowe parametry takie jak natężenie prądu i napięcie łuku podlegają ścisłemu nadzorowi spawalniczemu, ponieważ to one warunkują stabilność jarzenia się łuku. Szybkość osadzania metalu osiąga wartości rzędu 3,6 kg na godzinę w pozycjach przymusowych. W pozycji podolnej wartości te mogą przekraczać 5,4 kg na godzinę. Osiągnięcie wysokiej wydajności wymaga zastosowania odpowiednio dobranych materiałów dodatkowych oraz optymalnych nastaw prądowych. Dodatkowo technologia ta może zapewnić podwyższone wtopienie podczas łączenia elementów o znacznych grubościach, co przyspiesza wykonanie złączy wielościegowych. Właściwości te nie są jednak uniwersalną gwarancją i zawsze zależą od fizycznej charakterystyki konkretnego drutu.
Kwalifikacja w reżimie norm EN 1090 i ISO 3834
Zastosowanie omawianej technologii poza zamkniętą halą produkcyjną wymaga zrozumienia jej zachowania w zmiennym środowisku. Powiązane procedury sprawdzają się na zewnątrz oraz przy wznoszeniu ciężkich konstrukcji stalowych. Wynika to z faktu, że brak zewnętrznej osłony gazowej znacząco ogranicza wrażliwość łuku na podmuchy wiatru. Metoda ta nie znosi jednak całkowicie wpływu ekstremalnych warunków atmosferycznych na jakość spoiny. Formalne dopuszczenie technologii w reżimie norm EN 1090 oraz ISO 3834 opiera się na analizie gatunku materiału bazowego, grubości poszczególnych elementów i skomplikowania geometrii złącza. Kwalifikowanie technologii wymaga sporządzenia szczegółowej instrukcji WPS i poparcia jej protokołem WPQR. Zespół nadzorujący, taki jak specjaliści z firmy KTM Weld, weryfikuje rzeczywiste wyniki badań mechanicznych i makroskopowych dla wskazanych partii materiału. Należy uwzględnić również temperaturę otoczenia. Jej niższe wartości mogą wymusić stosowanie podgrzewania wstępnego dla uniknięcia pęknięć zimnych. Proces wytwórczy bywa narażony na specyficzne niezgodności spawalnicze, takie jak porowatość, wtrącenia żużlowe czy lokalne braki przetopu. Metody badań nieniszczących charakteryzują się odmiennym zakresem wykrywania wad, dlatego poszczególne techniki dobiera się komplementarnie do rodzaju defektów. Same badania wizualne, penetracyjne, magnetyczno-proszkowe czy ultradźwiękowe jedynie ujawniają rozmiar i rozmieszczenie niezgodności w strukturze złącza. Ostateczny poziom akceptacji spoiny wynika bezpośrednio z wymagań przypisanej klasy wykonania EXC oraz specyfikacji opartej na normie EN ISO 5817.
Wykorzystanie drutu rdzeniowego bez osłony zewnętrznej w odpowiedzialnych projektach inżynieryjnych jest pełnoprawną alternatywą wytwórczą. Dopuszczalność tej metody w obszarze budowy konstrukcji nośnych zależy od rzetelnie przygotowanej dokumentacji, poprawnie przeprowadzonej kwalifikacji personelu i właściwie zaplanowanych działań kontrolnych. Przesunięcie ciężaru organizacyjnego z obsługi instalacji gazowych na nadzór metalurgiczny pozwala skutecznie łączyć elementy stalowe w warunkach uciążliwych dla wielu innych procesów.
Kategorie artykułów
Polecane artykuły

Elektryk a doradztwo w zakresie domowych energooszczędnych rozwiązań

Szkolenie z użycia gaśnic a ochrona środowiska: Dlaczego warto?

Sonotrody wieloczęstotliwościowe: zalety i możliwości zastosowania
